Trục motor giảm tốc bị mòn ảnh hưởng trực tiếp đến khả năng truyền động, gây ra tiếng ồn và làm giảm tuổi thọ thiết bị. Cách khắc phục trục motor giảm tốc bị mòn hiệu quả bao gồm đo kiểm dung sai, hàn đắp gia công lại, mạ phủ phục hồi bề mặt hoặc thay mới trục tùy thuộc vào mức độ hư hỏng thực tế. Việc xử lý đúng kỹ thuật giúp hệ thống vận hành ổn định và tiết kiệm chi phí.
Tổng quan về các bước xử lý cách khắc phục trục motor giảm tốc bị mòn hiệu quả
Xác định chính xác độ mòn và độ đảo hướng kính bằng thiết bị đo chuyên dụng như panme và đồng hồ so.
Lựa chọn phương pháp phục hồi phù hợp như hàn đắp gia công lại, mạ crom cứng hoặc thay mới hoàn toàn.
Thay mới vòng bi, phớt dầu và căn chỉnh độ đồng tâm tuyệt đối giữa các trục truyền động.
Kiểm tra chế độ bôi trơn và chạy thử không tải trước khi đưa thiết bị vào vận hành chính thức.
Dưới đây là chi tiết quy trình chuẩn đoán, chuẩn bị dụng cụ và các phương pháp xử lý sự cố trục bị mòn chuẩn kỹ thuật.
Dụng cụ để khắc phục trục motor giảm tốc bị mòn
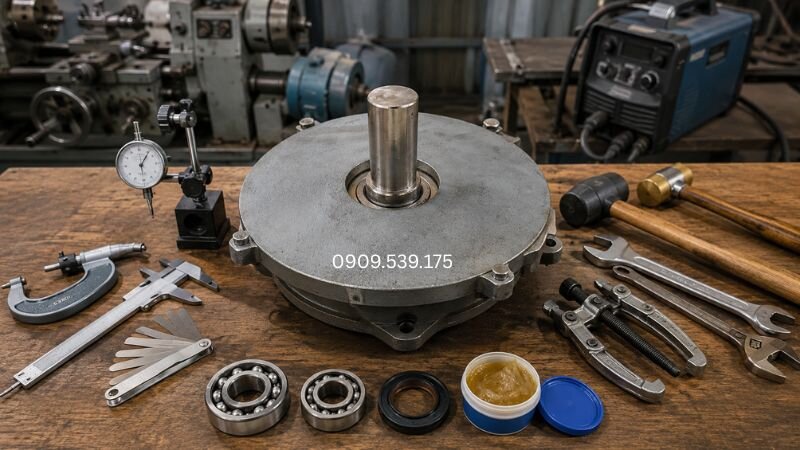
Để quá trình sửa chữa đạt hiệu quả, bạn nên chuẩn bị đầy đủ các dụng cụ và vật tư cơ khí chuyên dụng sau đây.
Dụng cụ đo kiểm: Panme đo đường kính ngoài, thước kẹp, đồng hồ so kiểm tra độ đảo và lệch tâm, căn lá đo khe hở.
Dụng cụ tháo lắp: Cảo tháo vòng bi hai chấu hoặc ba chấu, cờ lê, mỏ lết, búa cao su hoặc búa đồng.
Thiết bị gia công: Máy hàn TIG hoặc MIG, máy tiện kim loại, máy mài tròn chống tâm phục hồi bề mặt.
Vật tư thay thế: Vòng bi chính hãng, phớt chắn dầu, mỡ bôi trơn chịu nhiệt và các chi tiết định vị.
Chuẩn bị dụng cụ cần thiết để sửa chữa trục motor giảm tốc bị mòn
Nguyên nhân khiến trục motor giảm tốc bị mòn là gì?
Xác định chính xác nguyên nhân gây hư hỏng giúp kỹ thuật viên đưa ra phương án xử lý triệt để và tránh tái diễn sự cố.
Lệch tâm truyền động: Khớp nối hoặc puly lắp không đồng tâm sinh ra lực uốn hướng kính tác động liên tục lên đầu trục.
Vòng bi bị hư hỏng: Ca trong vòng bi bị rơ lắc hoặc vỡ dẫn đến hiện tượng trượt tương đối với cổ trục.
Thiếu mỡ bôi trơn: Dầu mỡ bị khô hoặc nhiễm hạt kim loại gia tăng ma sát mài mòn bề mặt.
Vận hành quá tải: Động cơ chạy vượt công suất thiết kế kéo dài làm biến dạng vật liệu trục.
Ứng suất uốn cực đại tác động lên vị trí mòn được tính toán theo công thức cơ học:
sigma_b = frac{M_b}{W_x} le [sigma_b]
Khi đường kính trục giảm do mài mòn, mô men chống uốn W_x giảm làm ứng suất uốn tăng nhanh, dẫn đến nguy cơ gãy trục.
Cách khắc phục trục motor giảm tốc bị mòn
Tùy thuộc vào mức độ mài mòn thực tế của trục, kỹ thuật viên áp dụng một trong các phương pháp xử lý dưới đây.
Đo kiểm kích thước và mức độ mòn của trục
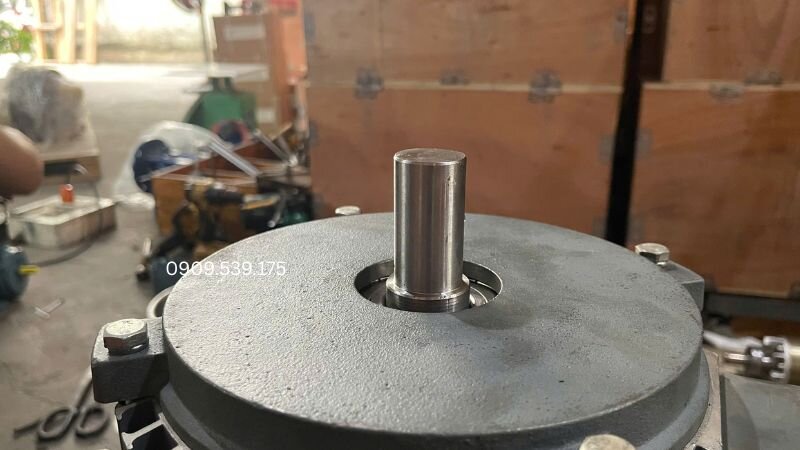
Trước khi sửa chữa, cần vệ sinh sạch bề mặt trục rồi dùng panme đo đường kính tại vị trí bị mòn và so sánh với kích thước tiêu chuẩn.
Đồng thời, kiểm tra độ đảo và độ cong của trục bằng đồng hồ so gá trên khối V để xác định chính xác mức độ hư hỏng.
Phục hồi trục bằng hàn đắp và gia công
Phương pháp này thường áp dụng khi trục bị mòn sâu trên 0.5 mm tại vị trí lắp vòng bi hoặc khớp nối.
Tiện vạt sạch bề mặt trục bị mòn để tạo chân bám kim loại.
Hàn đắp bù kim loại bằng phương pháp hàn TIG hoặc MIG với que hàn hợp kim phù hợp.
Gia công tiện và mài tròn chống tâm đạt đúng dung sai lắp ghép với vòng bi.
Ưu điểm của phương pháp này là chi phí thấp và xử lý được các vết mòn sâu. Nhược điểm là nhiệt độ hàn có thể gây biến dạng nhẹ thân trục.
Nhiệt độ khi hàn đắp có thể làm biến dạng trục. Kỹ thuật viên nên gia nhiệt sơ bộ trục lên 150 đến 200 độ C và hàn đối xứng từng đoạn ngắn để giảm ứng suất nhiệt.
Mạ hoặc phun phủ phục hồi bề mặt trục
Khi trục chỉ bị mòn nhẹ dưới 0.3 mm, có thể mạ crom cứng hoặc phun phủ kim loại plasma để khôi phục kích thước.
Phương pháp này giúp tăng độ cứng bề mặt, giảm mài mòn và kéo dài tuổi thọ của trục mà không sinh nhiệt gây biến dạng.
Ưu điểm: Bề mặt mạ có độ cứng cao, giữ nguyên tổ chức kim loại gốc của trục.
Nhược điểm: Chi phí cao hơn hàn đắp và đòi hỏi công nghệ mạ chuyên dụng.
Thay trục mới khi hư hỏng nghiêm trọng
Nếu trục bị mòn quá sâu vượt 20% đường kính, bị nứt ngầm hoặc cong biến dạng nặng, nên thay trục mới để đảm bảo an toàn.
Việc tiếp tục phục hồi trong trường hợp tổn thương nặng thường không mang lại hiệu quả lâu dài và dễ gây sự cố khi mang tải.
Sau khi sửa chữa hoặc thay trục, nên thay vòng bi mới để đảm bảo dung sai ghép nối chuẩn xác.
Cuối cùng, căn chỉnh đồng tâm giữa trục động cơ và thiết bị truyền động để giảm rung lắc và hạn chế mài mòn tái phát.
Các phương pháp khắc phục trục motor giảm tốc bị mòn hiệu quả
Motorgiamtoc.org sở hữu đội ngũ kỹ thuật viên dày dạn kinh nghiệm, nhiệt huyết và am hiểu chuyên sâu về lĩnh vực cơ điện kế thừa từ Thành Thái Motor. Nếu bạn cần tư vấn giải pháp kỹ thuật, hãy liên hệ ngay điện thoại 0984 921 545 hoặc Zalo 0984921545 để được hỗ trợ tức thì.
So sánh các phương pháp phục hồi trục motor giảm tốc
Bảng so sánh dưới đây giúp bạn đánh giá ưu nhược điểm của từng phương pháp xử lý sự cố trục bị mòn.
Phương pháp
Mức độ mòn phù hợp
Ưu điểm
Nhược điểm
Hàn đắp gia công
Mòn sâu > 0.5 mm
Chi phí thấp, khôi phục vết mòn lớn.
Dễ sinh nhiệt gây biến dạng trục.
Mạ crom cứng
Mòn nhẹ < 0.3 mm
Độ cứng bề mặt cao, không biến dạng.
Chi phí cao, thời gian xử lý lâu hơn.
Thay trục mới
Trục nứt, cong uốn nặng
Đảm bảo độ bền chịu tải tuyệt đối.
Tốn chi phí phụ tùng thay thế.
Những lưu ý sau khi phục hồi trục motor giảm tốc
Sau khi hoàn thành gia công phục hồi, bạn nên thực hiện các bước kiểm tra dưới đây trước khi đưa thiết bị vào sử dụng.
Kiểm tra độ đảo của trục
Dùng đồng hồ so đo độ đảo hướng kính sau khi lắp ráp. Độ đảo cần nằm trong giới hạn cho phép của nhà sản xuất để tránh rung lắc.
Độ đảo hướng kính sau gia công cần đạt dưới 0.02 mm. Nếu độ đảo quá lớn, vòng bi sẽ chịu tải trọng động bất thường và nhanh chóng hỏng hóc.
Lắp đúng vòng bi và then
Sử dụng đúng chủng loại, kích thước vòng bi và lắp theo đúng dung sai kỹ thuật.
Đồng thời kiểm tra then và rãnh then phải lắp khít để tránh va đập, mài mòn hoặc trượt khi truyền động.
Bôi trơn đầy đủ trước khi vận hành
Tra đủ mỡ cho vòng bi và kiểm tra mức dầu trong động cơ trước khi khởi động.
Sử dụng đúng loại dầu và mỡ bôi trơn theo khuyến nghị của nhà sản xuất để đảm bảo khả năng tản nhiệt.
Chạy thử trước khi đưa vào sử dụng
Cho motor chạy không tải khoảng 15 đến 30 phút, theo dõi tiếng ồn, độ rung và nhiệt độ vỏ máy.
Cách khắc phục trục motor giảm tốc bị mòn sẽ đạt hiệu quả khi xác định đúng mức độ hư hỏng và lựa chọn phương pháp xử lý phù hợp. Bên cạnh việc phục hồi gia công, việc duy trì bảo dưỡng bôi trơn định kỳ sẽ giúp thiết bị vận hành êm ái và kéo dài tuổi thọ tối đa.